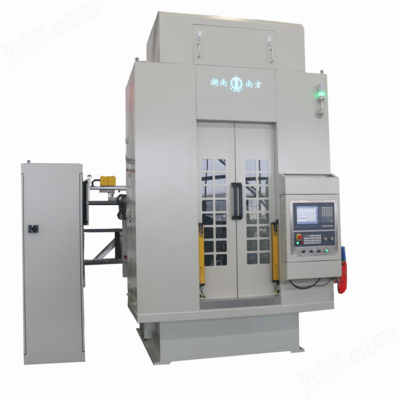
在金属成形机床的庞大家族中,拉床长期扮演着“精密成形专家”的角色,尤其适用于大批量、高精度内孔与外廓表面的加工。随着高速数控技术与硬拉削工艺的深度融合,高速数控硬拉床应运而生,不仅打破了传统拉床在效率与柔性上的瓶颈,更在汽车、航空航天、工程机械等高端制造领域展现出不可替代的价值。
一、什么是高速数控硬拉床
高速数控硬拉床是一种集高速拉削、数控伺服控制与硬质材料加工能力于一体的金属成形机床。其核心特征在于:主轴拉削速度显著提升(通常可达30–60 m/min甚至更高),采用伺服电机驱动与闭环控制,可实时调节拉削力、速度与位置;同时具备硬拉削能力,即直接对淬硬钢(硬度50–62 HRC)进行精加工,省去传统“淬火后磨削”工序。与普通拉床相比,它在效率、精度一致性和工艺柔性上实现了质的飞跃。
二、关键技术特征
- 高速伺服驱动系统:采用大扭矩伺服电机与高刚性滚珠丝杠或直线电机,实现拉刀高速平稳进给。数控系统可编程设定多段拉削速度,适应不同齿升量与材料特性。
- 硬拉削刀具技术:拉刀采用超细晶硬质合金、金属陶瓷或PCBN涂层,具备高红硬性与耐磨性。配合高压内冷系统,有效控制硬拉削区的切削温度,保证刀具寿命与表面质量。
- 高刚性机床结构:床身采用整体铸铁或矿物铸件,配合预应力拉杆与热对称设计,抑制高速拉削中的振动与热变形,确保重复定位精度≤0.005 mm。
- 智能数控与监测:集成力传感器、振动传感器与温度监测模块,实时反馈拉削状态。CNC系统支持参数自适应调整、刀具磨损预警与故障诊断,实现“无人化”连续生产。
- 快速换刀与柔性夹具:模块化拉刀夹持接口与伺服可调夹具,使同一台机床能快速切换不同规格工件,显著提升小批量多品种场景下的设备利用率。
三、与普通拉床的对比优势
| 对比维度 | 普通液压拉床 | 高速数控硬拉床 |
|---|---|---|
| 拉削速度 | 5–15 m/min | 30–60 m/min |
| 控制方式 | 液压阀控、开环 | 伺服闭环、全数控 |
| 加工硬度 | 通常≤35 HRC | 可达62 HRC(硬拉) |
| 工序集成 | 需后续磨削 | 以拉代磨、一次成形 |
| 精度一致性 | 受油温与阀滞影响 | CpK≥1.67,高度稳定 |
| 柔性程度 | 低,换产耗时 | 高,程序化换产 |
可见,高速数控硬拉床将拉削从“粗加工/半精加工”推向“精密成形”层级,在批量生产中兼顾效率与质量。
四、典型应用场景
- 汽车工业:变速箱齿轮内花键、差速器壳体、转向节孔、电机定转子铁芯槽等。硬拉削可直接完成热处理后精加工,缩短工艺链,降低废品率。
- 航空航天:涡轮盘榫槽、发动机机匣安装边、起落架作动筒内孔。钛合金与高温合金硬拉削需更高的动态刚度与冷却控制,高速数控拉床可满足严苛要求。
- 工程机械:液压阀孔、行星减速器内齿圈。大规格硬拉床可加工直径达500 mm以上工件,替代多道镗磨工序。
- 能源装备:风电偏航变桨轴承齿圈、核电阀门密封面。高一致性的硬拉削保证批量可靠性与密封性能。
五、技术挑战与发展趋势
当前,高速数控硬拉床仍面临几大挑战:硬拉削刀具成本高、重磨次数受限;高速拉削颤振抑制需更先进的主动阻尼技术;大型工件热变形与力致变形耦合机制尚待深入。未来发展方向集中在:
- 智能化:基于数字孪生与AI的拉削过程仿真与参数优化,实现工艺“一次即最优”。
- 复合化:集成在线检测、铣削/钻孔模块,实现“一次装夹、多工序完成”。
- 绿色化:微量润滑与干式硬拉削研究,降低冷却液使用与能耗。
- 自主化:国产高刚性伺服拉削系统与高性能硬质合金拉刀的协同攻关,突破高端装备依赖进口的局面。
六、
高速数控硬拉床代表了金属成形机床向高效率、高精度、高柔性演进的重要方向。它通过“以拉代磨”的工艺变革和伺服数控的全面赋能,正在重塑花键、齿槽、异形孔等关键特征的制造流程。对于制造企业而言,合理选用高速数控硬拉床不仅能压缩工艺链、降低综合成本,更是提升产品一致性和市场竞争力的战略性投资。随着刀具材料、控制算法与机床结构的持续突破,高速数控硬拉床有望在未来高端金属成形装备版图中占据更核心的位置。