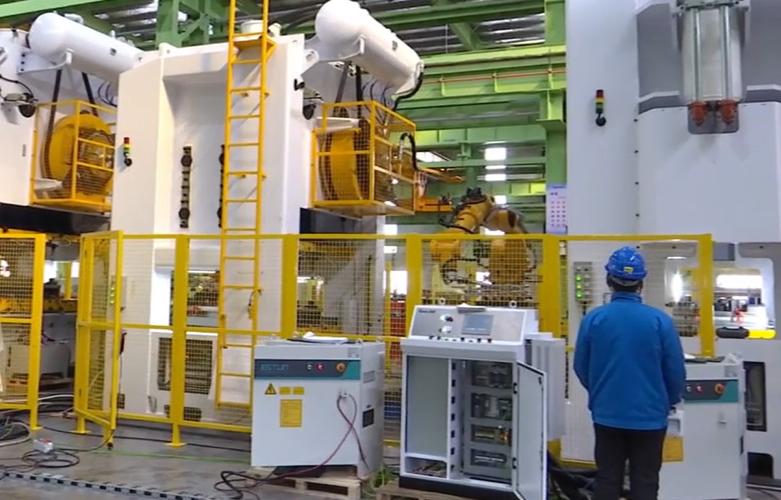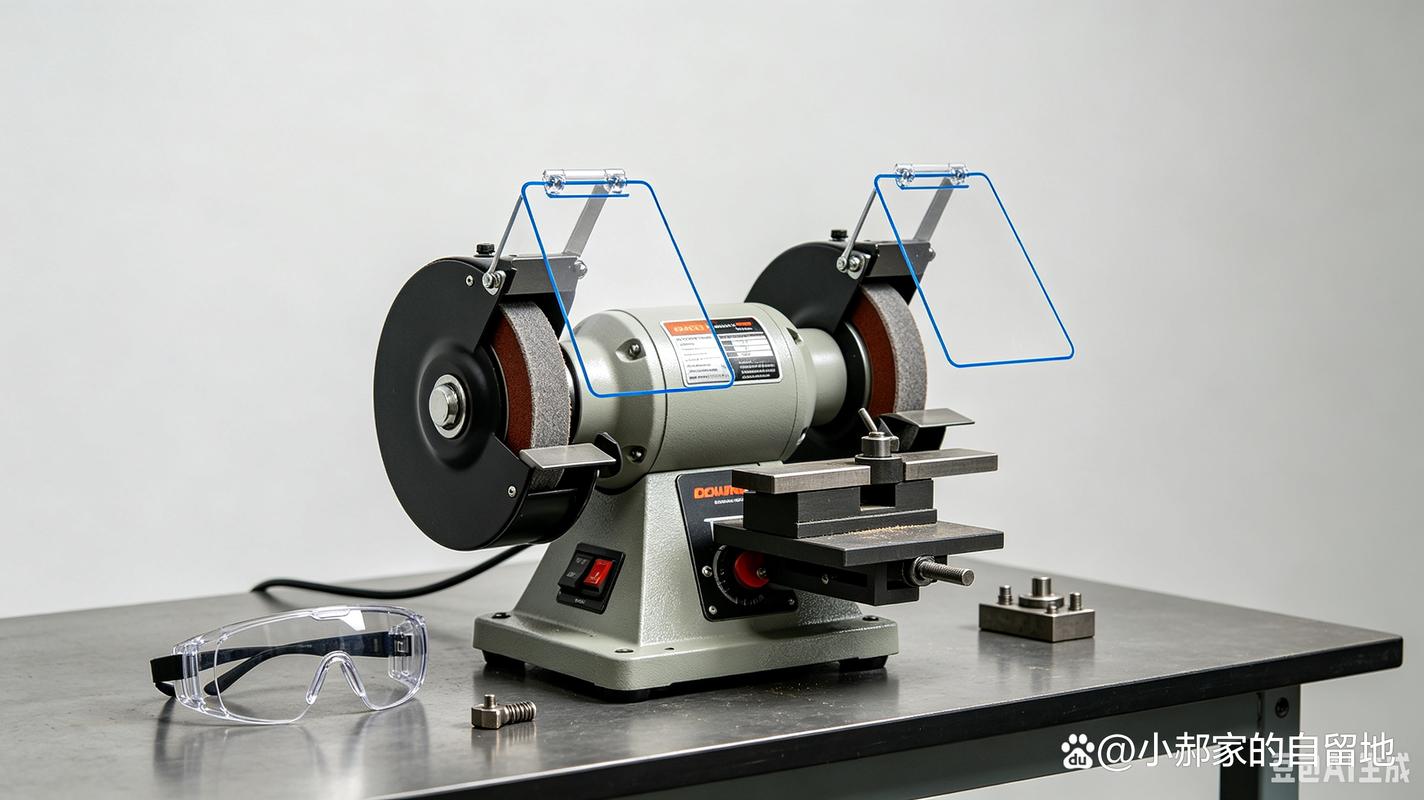
一、金属切削机床安全技术\n\n金属切削机床是利用切削刀具对金属工件进行加工,使其获得所需几何形状、尺寸精度和表面质量的机械设备。其核心安全考点如下:\n\n### 1. 危险有害因素\n(1)机械危险:刀具与工件的相对运动产生的切割、缠绕、挤压、碰撞危险;机床部件(如卡盘、丝杠、传动带)的卷入、绞碾危险。\n(2)电气危险:带电部件裸露、漏电、静电积累、电磁干扰等。\n(3)热危险:切屑飞溅烫伤、工件高温灼伤。\n(4)噪声与振动:长期暴露可致听力损伤及人体机能紊乱。\n(5)粉尘与有害物质:切削液雾滴、金属粉尘吸入危害。\n(6)人机工效学危险:操作姿势不当、照明不良、操作空间狭窄。\n\n### 2. 安全防护装置\n(1)防护罩:必须牢固、封闭,能有效隔离刀具、传动带、齿轮等危险区域。防护罩开口尺寸应与安全距离匹配。\n(2)联锁装置:防护罩打开时,主轴或进给运动应立即停止,防止意外启动。\n(3)急停装置:位置醒目、易于操作,确保紧急状态下迅速切断动力源。\n(4)安全防护门:自动或手动关闭,防止切屑及冷却液飞溅伤人。\n\n### 3. 常见安全操作要求\n(1)操作前检查机床的防护装置、联锁、急停等功能是否完好。\n(2)穿戴合体工作服,扣紧袖口,禁止戴围巾、手套操作旋转类机床。\n(3)严禁徒手清理铁屑,应使用专用工具;清理时必须停机。\n(4)测量工件、更换刀具、调整机床时,必须停机断电并挂牌上锁。\n(5)切削过程中保持安全距离,防止切屑飞入眼睛,必要时佩戴护目镜。\n(6)机床照明应使用安全电压(一般≤36V)。\n\n---\n\n## 二、砂轮机安全技术\n\n砂轮机用于磨削刀具、修磨工件及清理毛刺,因转速高、砂轮脆性大,属于高风险设备,是注册安全工程师考试的必考内容。\n\n### 1. 主要危险及防护重点\n(1)砂轮破碎飞溅:砂轮质量缺陷、超速、安装不当或受冲击均可导致碎裂,高速飞出的碎片可能致命。\n(2)磨屑飞溅:磨削产生的火星、磨屑易伤人眼及皮肤。\n(3)粉尘危害:长期吸入磨削粉尘可导致尘肺病。\n(4)噪声与振动:砂轮机运转噪声较大,应注意听力防护。\n(5)触电危险:电气绝缘失效或接地不良可导致触电。\n\n### 2. 砂轮机安全防护装置(核心考点)\n(1)防护罩:必须有足够的强度,且应可调,防护罩开口角度应按规定设置:\n- 一般砂轮机:防护罩开口角度≤180°;\n- 挡屑板:开口角度≤125°,且应牢固可调;\n- 砂轮与托架间间隙:一般不大于2mm;\n- 砂轮与挡屑板间隙:一般为1.5~3mm(不得大于3mm)。\n(2)托架:必须牢固、可调,托架与砂轮的间隙必须调整到最小(≤2mm),防止工件卷入。\n(3)防护挡板(透明挡屑板):位置应正确,能阻挡正面飞溅的磨屑,不得随意拆除。\n(4)接地保护:砂轮机金属外壳必须可靠接地。\n(5) 除尘装置:干式磨削时应设置吸尘装置。\n\n### 3. 砂轮选用与安装要求\n(1)砂轮必须与机床主轴匹配,安装前应进行外径、厚度、孔径及外观检查,不得有裂纹、破损。\n(2)砂轮安装时应使用法兰盘,两侧法兰盘直径应相等,且不小于砂轮直径的1/3。\n(3)法兰盘与砂轮之间应垫以弹性衬垫(如橡胶垫、纸垫),厚度约为1~2mm,以缓冲动载荷并保证夹紧均匀。\n(4)砂轮安装后应进行空转试验,空转时间不少于5min(有的标准或教材为3min或根据砂轮直径区分);增速后使用新砂轮须先进行至少5min空转试验,确认无异常后方可使用。\n\n### 4. 砂轮机操作要求\n(1)操作者应站在砂轮机的侧面或斜侧面,不得正对砂轮圆周面。\n(2) 磨削时应使用托架,禁止悬空磨削。\n(3) 严禁在砂轮侧面磨削(磨削部位应在砂轮的外圆周面)。\n等等\n(4)严禁两人同时使用同一砂轮。\n(5) 砂轮 */}\n修正等问题可以稍后。我知道大部分内容。
如若转载,请注明出处:http://www.dingdujj.com/product/26.html
更新时间:2026-10-28 19:29:59